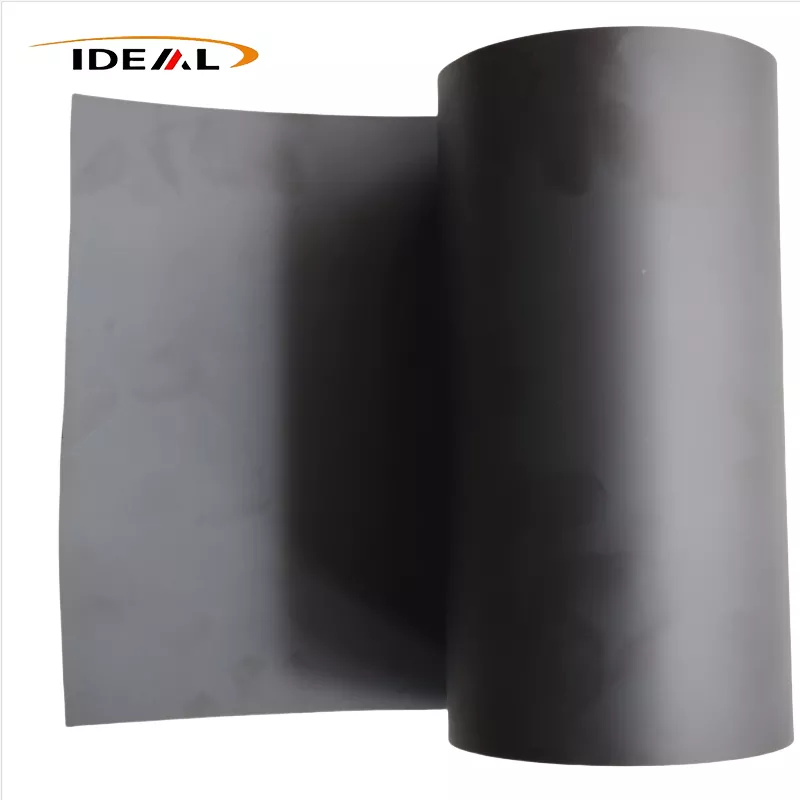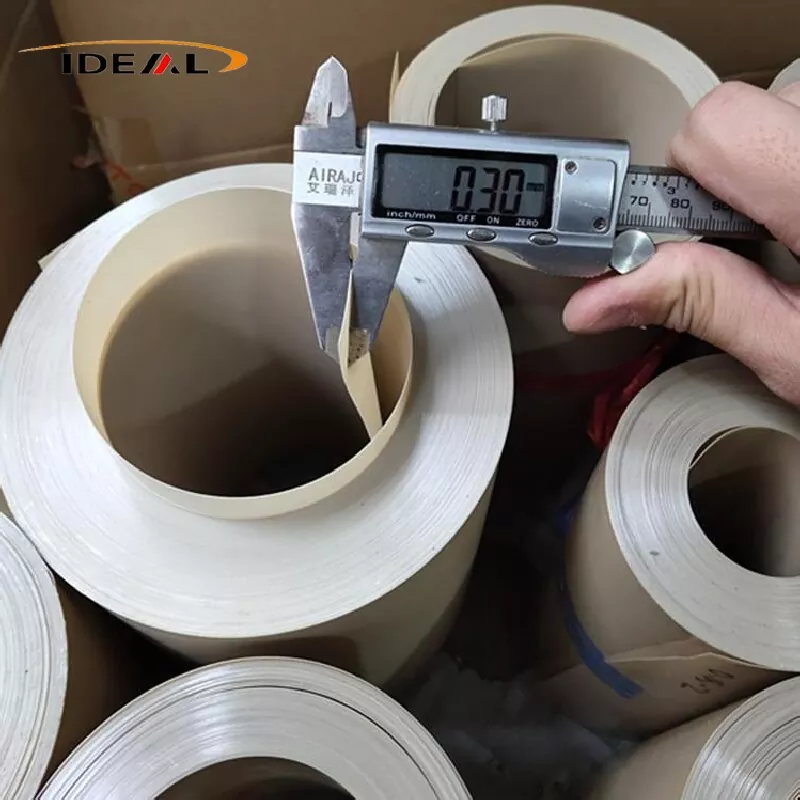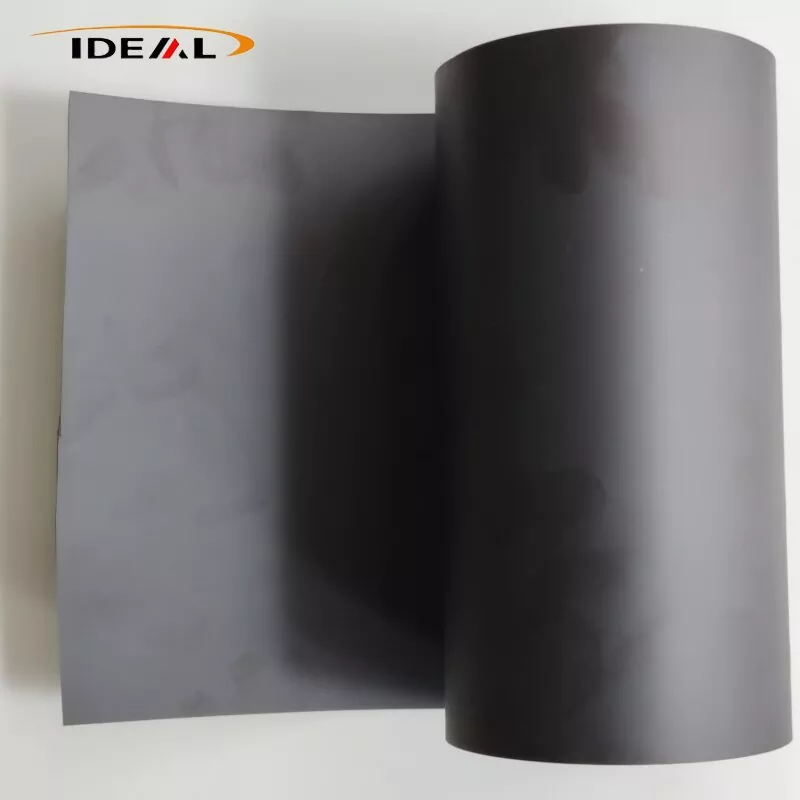
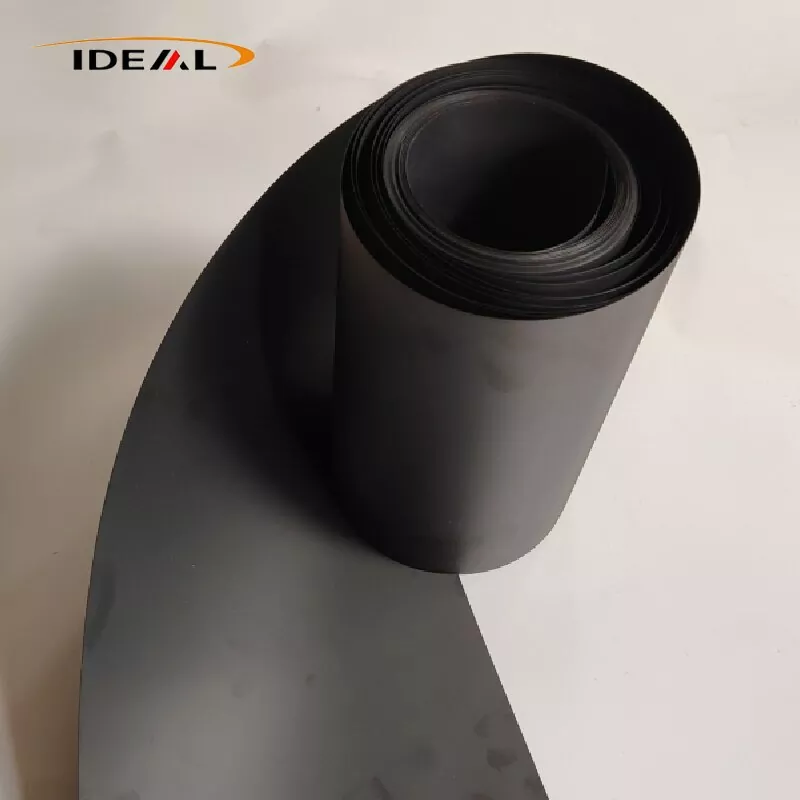
O filme PEEK preenchido com carbono (filme fundido de polieteretercetona preenchido com fibra de carbono picado) usa resina PEEK termoplástica semicristalina de alto desempenho como matriz. Ele é composto com fibra de carbono picada à base de PAN e formado continuamente por meio de um processo de extrusão fundida em matriz plana em T para produzir um material de filme plástico de engenharia preto.
O filme PEEK preenchido com carbono mantém as propriedades fundamentais do PEEK virgem, incluindo resistência a altas temperaturas, resistência química, resistência à hidrólise e resistência à radiação. Enquanto isso, alcança melhorias substanciais em rigidez, condutividade térmica, resistência ao desgaste autolubrificante e estabilidade dimensional. O material exibe características semicondutoras e desempenho básico de blindagem eletromagnética. É principalmente adequado para condições de serviço que envolvem desgaste em alta temperatura, dissipação de calor, design leve, ambientes de vácuo, aplicações aeroespaciais, de novas energias e de máquinas de precisão.
O filme PEEK com fibra de carbono é um filme composto preto contínuo fabricado a partir de pellets de resina PEEK de grau de extrusão misturados com fibras de carbono picadas, seguido de fundição e recozimento em alta temperatura. Estão disponíveis três classes de enchimento convencionais: CF10, CF20 e CF30.
A classe CF10 de baixo enchimento tem a menor viscosidade de fusão e ótima fluidez, portanto é a classe mais fácil para produção de filme fundido (0,05-0,3 mm). Apresenta poucas fibras flutuantes na superfície, mantém razoável tenacidade e resiste à fragilidade. O empenamento após o corte é relativamente menor, proporcionando um bom equilíbrio entre reforço e resistência.
Deficiências: aumento limitado da rigidez, ligeira redução no coeficiente de expansão térmica, melhoria moderada na resistência ao desgaste e ganhos modestos na condutividade elétrica e térmica.
CF20 apresenta viscosidade de fusão moderada e pode ser moldado de forma estável em filmes (0,10-0,40 mm). Comparado com o CF10, seu módulo, resistência ao desgaste, condutividade térmica e estabilidade dimensional são significativamente melhorados. A fragilidade não atingiu o nível de CF30 e o filme ainda mantém uma tolerância de flexão aceitável. O CF20 oferece o melhor equilíbrio geral entre o desempenho abrangente do material e a processabilidade do filme fundido.
CF30 oferece o mais alto reforço, resistência ao desgaste e condutividade térmica. No entanto, a viscosidade do fundido aumenta significativamente, dificultando a produção estável de filmes fundidos ultrafinos; a produção confiável é limitada a espessuras ≥0,25 mm. O filme demonstra fragilidade muito maior e microfissuras podem se formar sob leve flexão. O risco de empenamento após o corte aumenta substancialmente e o controle das fibras flutuantes na superfície torna-se um desafio. O pellet base CF30 já apresenta um alongamento na ruptura muito baixo. Depois de processado em filme fino, a liberação de tensão residual interna aumenta significativamente a probabilidade de empenamento durante as operações de corte e vinco posteriores.
O princípio subjacente a estas diferenças de propriedades é que uma maior carga de fibra de carbono aumenta a viscosidade do fundido. No processamento de filme fundido, a resina fundida se espalha uniformemente a partir da matriz de fenda e é puxada através de uma série de rolos de resfriamento. As formulações de alto preenchimento são suscetíveis a rachaduras, corrosão superficial e defeitos flutuantes nas fibras quando submetidas à tensão de estiramento.
Nota: Esta descrição aplica-se apenas a filmes fundidos preenchidos com fibra de carbono picados; os pré-impregnados contínuos de fibra de carbono estão excluídos, assim como os graus antiestáticos ESD dedicados. O filme PEEK comum picado com fibra de carbono não é equivalente ao filme antiestático ESD dedicado. Sua faixa de resistividade é instável e não pode ser implantado diretamente como um material antiestático de grau semicondutor.
A Guangzhou Ideal iniciou a produção de filme PEEK preenchido com fibra de carbono em 2014. Nos últimos dez anos, atualizamos equipamentos de produção, otimizamos fluxos de trabalho de fabricação e estabelecemos procedimentos formais de controle de qualidade. Controles rigorosos são implementados em todas as etapas: inspeção de entrada de pellets compostos, monitoramento síncrono em tempo real durante a produção e testes laboratoriais finais na fábrica.
1. Inspeção de entrada de matéria-prima:
R. Um testador de umidade Karl Fischer é usado para analisar o teor de umidade da matéria-prima. Controlamos o teor de umidade dos pellets modificados em ≤0,02% para evitar defeitos de bolhas e furos nos filmes acabados.
B. Realizamos um teste de resíduos de cinzas de mufla (calcinação a 580-600°C) para medir a carga de enchimento de fibra de carbono. O desvio permitido entre o conteúdo de carga medido e a especificação nominal é ≤±0,5% em peso.
C. Após a composição de parafuso duplo para preparação da amostra, as fibras de carbono são separadas por pirólise. Os comprimentos das fibras são contados sob um microscópio óptico para confirmar uma faixa de comprimento de fibra retida alvo de 0,2-0,6 mm e para identificar o esmagamento excessivo da fibra.
2. Filme PEEK com fibra de carbono Inspeção on-line da linha de produção em tempo real:
A. Monitoramento de espessura on-line: o medidor de espessura de raios β ou o medidor de espessura a laser sem contato realizam varredura transversal contínua em toda a largura do rolo; curvas de espessura em tempo real são geradas e seções fora de tolerância são sinalizadas automaticamente. Isto suporta o ajuste fino de circuito fechado da borda da matriz. Adequado para produção contínua de filmes fundidos na faixa de 0,1 a 0,5 mm; a tolerância de espessura é mantida em ±0,01‑0,03 mm.
B. Sistema de inspeção visual de superfície CCD on-line: câmeras industriais de alta velocidade identificam defeitos de superfície, incluindo pontos pretos, partículas queimadas, furos, arranhões longitudinais e fibras flutuantes. Os locais dos defeitos são marcados por meio de marcação por jato de tinta; segmentos de alma defeituosos podem ser removidos em operações de enrolamento subsequentes. Limitações: A inspeção CCD não consegue detectar detritos metálicos incrustados no subsolo ou microvazios internos; ele examina apenas a superfície externa do filme.
C. Inspeção on-line por raios X: a detecção on-line de falhas por raios X rastreia o filme em busca de partículas metálicas duras incorporadas. Este é um equipamento opcional de última geração e não é uma configuração padrão para todas as execuções de produção.
3. Testes laboratoriais off-line de produtos acabados:
A. Inspeção dimensional e de aparência: a espessura do filme é medida com um micrômetro digital; largura, comprimento e face final do rolo são verificados usando réguas de medição de aço. A qualidade da superfície é avaliada por observação visual combinada com exame estereomicroscópico para avaliar a severidade das fibras flutuantes; é feita uma distinção entre textura superficial fraca e fibras flutuantes expostas e salientes. Arranhões superficiais e defeitos de pontos pretos são formalmente registrados.
B. Detecção de microestrutura: As amostras são preparadas para análise metalográfica da seção transversal. Avaliamos a dispersão da fibra de carbono, verificamos a aglomeração de fibras e quantificamos a porosidade interna. Nossa meta de controle interno para porosidade está abaixo de 2%; também examinamos detritos metálicos finos incrustados. DSC (Calorimetria Diferencial de Varredura) é usada para testar a temperatura de pico de fusão, a cristalinidade e a temperatura de transição vítrea (Tg). A cristalinidade interna é controlada entre 25 e 32%; a variação da cristalinidade entre lotes é monitorada para avaliar a eficácia do tratamento de recozimento.
C. Teste de propriedades mecânicas: De acordo com a ISO527-3, o módulo de tração, a resistência à ruptura e o alongamento na ruptura são testados separadamente ao longo da direção da máquina de extrusão (MD) e da direção transversal (TD). A relação do módulo MD-para-TD é calculada, com um limite de controle interno ≤1,6 para gerenciamento de anisotropia.
D. Avaliação de tensão interna residual por meio de teste de empenamento cortado: Prepare amostras quadradas de filme PEEK preenchido com fibra de carbono de 100 mm x 100 mm, coloque-as livremente em uma placa de vidro plana e deixe-as descansar em temperatura ambiente por 24 horas. A altura do arco de canto de cada amostra é medida. Para classes padrão não recozidas, a altura máxima permitida do arco é ≤6mm; para classes recozidas off-line de precisão, a altura do arco deve ser ≤2‑3mm.
E. Teste de propriedades térmicas: A temperatura de deflexão térmica (HDT, ISO75) e o coeficiente de expansão térmica (CTE) são medidos nas direções MD e TD para avaliar a estabilidade dimensional sob ciclos de alta e baixa temperatura.
F. Teste de atrito e resistência ao desgaste: O teste de abrasão Taber é realizado para determinar o coeficiente de atrito e a taxa de desgaste para avaliação do desempenho de resistência ao desgaste.
A. A análise metalográfica da seção transversal e os testes de tração são inspeções de amostragem destrutivas; eles não podem garantir que todas as posições do rolo inteiro estejam livres de defeitos.
B. A detecção on-line de falhas metálicas por raios X é um equipamento opcional premium. A filtração por fusão por si só não pode eliminar 100% do risco de vestígios de contaminantes metálicos estranhos.
C. O teste de empenamento fornece apenas avaliação indireta da tensão interna residual; não existe um método de teste direto para produzir um valor numérico de tensão residual.
D. A anisotropia MD‑TD só pode ser avaliada em amostras amostradas; o processo de fabricação do filme fundido não consegue eliminar totalmente esse comportamento anisotrópico inerente.
Com a implementação dos procedimentos de controle de qualidade mencionados acima, nosso filme PEEK com preenchimento de carbono apresenta superfícies planas e lisas em ambos os lados, com acabamento preto fosco uniforme e cores consistentes em toda a web.
1. Sem defeitos que afetem a qualidade, como manchas pretas duras causadas por aglomeração de carbono, bolhas, furos, rachaduras na espessura, arranhões profundos, manchas de óleo ou inclusões estranhas.
2. As extremidades dos rolos são perfeitas, sem camadas de rolo telescópicas ou desalinhadas. O enrolamento é uniforme e firme; uma película protetora separadora é inserida entre camadas sucessivas da ferida.
3. Manchas pretas salientes, inclusões metálicas duras embutidas, furos penetrantes, arranhões contínuos, bolhas e rugas não são permitidos.
4. Os resultados dos testes de espessura, desempenho mecânico e teor de cinzas dentro de um lote de produção flutuam dentro de faixas aceitáveis.
5. Um certificado de inspeção de fábrica COC é emitido para cada lote, informando o número do lote, carga de enchimento, espessura do filme e dados completos de testes mecânicos.
| Nome do produto | Filme PEEK preenchido com carbono |
| Material | CF10 PEEK, CF20 PEEK, CF30 PEEK |
| Cor (preenchimento) | Preto fosco uniforme |
| Espessura convencional | 12μm, 25μm, 50μm, 100μm, 200μm, 500μm, 1mm |
| Largura | 300 mm, 500 mm, 620 mm, 1000 mm suporta qualquer corte personalizado de largura estreita |
| Comprimento | Rolos de 50m, 100m, longos e curtos podem ser personalizados conforme necessário |
| amostra | A ser negociado |
| Certificados | ISO9001:2012 |
| Serviços de apoio | corte, laminação, processamento de corte e vinco, vários tipos de produtos acabados de junta de peça única podem ser personalizados |
1. Condutividade térmica: O PEEK puro tem uma condutividade térmica de apenas 0,29 W/(m·K). O CF10 atinge 0,5–0,7 W/(m·K), enquanto o CF30 atinge 0,8–1,2 W/(m·K), proporcionando eficiência de dissipação de calor 3–4 vezes maior do que o PEEK puro.
2. Coeficiente de expansão térmica (CTE) extremamente baixo. O esqueleto de fibra de carbono restringe a deformação térmica da resina, garantindo desvio dimensional mínimo durante o ciclo térmico.
3. Após o tratamento de recozimento e modelagem, o filme atinge uma taxa de encolhimento térmico de ≤0,5% a 260°C, mantendo a precisão dimensional estável para juntas de precisão ultrafinas.
1. O material apresenta autolubrificação inerente superior, com um coeficiente de atrito mais de 40% menor que o PEEK puro. Ele suporta operação estável a longo prazo sem lubrificação com óleo.
2. Oferece excelente resistência à fadiga e resiste a rachaduras ou fraturas sob deslizamento alternativo e compressão repetida.
3. Limitações: O filme PEEK preenchido com carbono tem menor tenacidade do que o filme PEEK natural não preenchido com maior fragilidade, tornando-o inadequado para cenários que envolvem grandes flexões frequentes ou tensões de impacto.
4. Sob deslizamento alternativo extremo de longo prazo, o filme pode gerar vestígios de detritos de fibra dura, portanto não é aplicável para contato direto com superfícies de wafer de litografia de alta precisão.
As fibras internas de carbono formam uma rede condutora contínua, proporcionando resistividade superficial estável variando de 10³–10⁸ Ω/sq. O material apresenta características semicondutoras e desempenho básico de blindagem EMI, que absorve e isola interferências eletromagnéticas dispersas geradas por cabos e módulos de potência.
O filme PEEK com fibra de carbono integra alta condutividade térmica, excelente resistência ao desgaste, desempenho de blindagem eletromagnética e estabilidade de vácuo, suportando amplas aplicações industriais como segue:
Ele serve como uma película de blindagem EMI para cabos aéreos, substituindo as tradicionais folhas de cobre e alumínio e reduzindo o peso dos componentes em mais de 30%. Ele atua como revestimento de isolamento resistente a óleo e alta temperatura para compartimentos de motores de aeronaves, resistindo à corrosão causada por combustível de aviação e fluido hidráulico. Suas propriedades de baixa emissão de gases e resistência à radiação o tornam ideal para isolar módulos de vácuo de satélite sob diferenças extremas de temperatura espacial. Também é usado para juntas deslizantes resistentes ao desgaste em mecanismos de transmissão de drones de precisão.
Com baixa liberação de gases, baixa precipitação de íons, alta condutividade térmica e estabilidade dimensional estável a vácuo e alta temperatura, o filme PEEK preenchido com fibra de carbono é amplamente utilizado em processos de semicondutores. As aplicações típicas incluem revestimento isolante de alta temperatura para gravação, PVD, CVD e câmaras de vácuo de limpeza de plasma; juntas ultrafinas termicamente condutoras e resistentes ao desgaste para dispositivos de transferência de wafer; filmes de isolamento de dissipação de calor para anéis de retenção CMP; e revestimento resistente ao desgaste termicamente condutor para bancadas de teste de chips de alta temperatura.
É aplicado em filmes de revestimento deslizante autolubrificantes para guias lineares de alta velocidade e rolos transportadores, filmes de liberação de alta temperatura para moldes de injeção e prensagem a quente, folhas de vedação resistentes ao calor e ao óleo para válvulas hidráulicas e corpos de bombas e almofadas de isolamento térmico antifricção para juntas de robôs para evitar acúmulo de calor por fricção.
Adequado para revestimento de isolamento térmico de microscópio eletrônico e câmaras de vácuo de máquinas de revestimento óptico, juntas de fixação resistentes à corrosão em alta temperatura para equipamentos de testes físicos e químicos e películas protetoras à prova de radiação para instrumentos de detecção nuclear.
1. Processos de semicondutores de ultra-alta pureza que envolvem contato direto com wafer, onde o derramamento de detritos de carbono pode causar contaminação da superfície.
2. Aplicações que exigem desempenho ESD estável dentro de 10⁶–10⁹ Ω/sq, pois este material exibe ampla flutuação de resistividade descontrolada e não pode atender aos requisitos padrão de dissipação estática.
3. Componentes que requerem flexão repetida e resiliência flexível, devido à fragilidade inerente ao material e ao baixo alongamento na ruptura.
4. Componentes ópticos transparentes, pois o filme é totalmente preto e opaco.
5. Aplicações de chapas com planicidade zero e ultra-alta. O processo de fundição cria uma orientação inerente às fibras; o recozimento apenas alivia a tensão residual e não pode atingir empenamento zero completo. Planicidade ultra-alta requer fresamento CNC de precisão dupla face adicional.
6. Condições de trabalho com meios oxidantes fortes, como ácido sulfúrico concentrado, que corroerão o substrato PEEK.
A1: Para a faixa de espessura principal de 0,1–0,5 mm, o grau industrial geral oferece uma tolerância de espessura de ±0,02–0,04 mm, enquanto o grau de precisão atinge ±0,01–0,03 mm. A tolerância de largura do rolo é de ±2 mm e a tolerância de folhas cortadas é de ±1 mm. Medidores ultrafinos abaixo de 0,1 mm adotam padrões de tolerância relaxados, que são confirmados por acordo técnico.
A2: O empenamento pós-corte é causado principalmente pela tensão interna residual bloqueada gerada durante a fundição por extrusão, bem como pelo encolhimento anisotrópico induzido pela orientação da fibra de carbono na direção da máquina. As classes recozidas off-line reduzem efetivamente os riscos de empenamento, embora a anisotropia inerente do material não possa ser totalmente eliminada. Os clientes com demandas de processamento de ultraprecisão podem implementar o recozimento secundário no local para estabilizar ainda mais o nivelamento.
A3: Para minimizar o estresse residual e a anisotropia do filme PEEK fundido preenchido com carbono, adotamos controles de processo central, incluindo resfriamento lento gradiente no lugar de têmpera rápida, baixa tensão de trefilação, configuração de parafuso otimizada de baixo cisalhamento e tratamento de recozimento off-line profissional. Nosso sistema de controle de qualidade monitora rigorosamente a relação do módulo MD-TD e o nível de empenamento do corte. Observe que a anisotropia inerente ao material só pode ser mitigada, não completamente eliminada.
A4: As larguras dos rolos master variam de 300 a 650 mm e podem ser ainda mais cortadas em larguras estreitas personalizadas. O comprimento do rolo varia de acordo com a espessura: filmes finos de 0,1–0,25 mm têm normalmente 25–50 m por rolo, e filmes de espessura média de 0,3–0,5 mm têm 50–100 m por rolo, todos equipados com um núcleo de 76 mm de diâmetro interno.
A5: O filme PEEK preenchido com carbono padrão apresenta resistividade semicondutiva instável de ampla faixa de 10³–10⁵ Ω/sq. Não é um material dissipativo de estática controlado por ESD formal e não pode manter resistividade estável dentro da faixa ESD padrão de 10⁶–10⁹ Ω/sq. Filme PEEK especializado estabilizado por ESD é necessário para aplicações formais de ESD de semicondutores.
A6: Não. O filme PEEK padrão preenchido com carbono libera micropartículas finas de carbono sob deslizamento por fricção, causando séria contaminação quando em contato direto com wafers. Este material é adequado apenas para revestimentos de desgaste sem contato com wafer e calços de isolamento dentro de equipamentos semicondutores. Os componentes de precisão com contato wafer devem ser fabricados com materiais ESD PEEK de grau semicondutor de alta pureza.